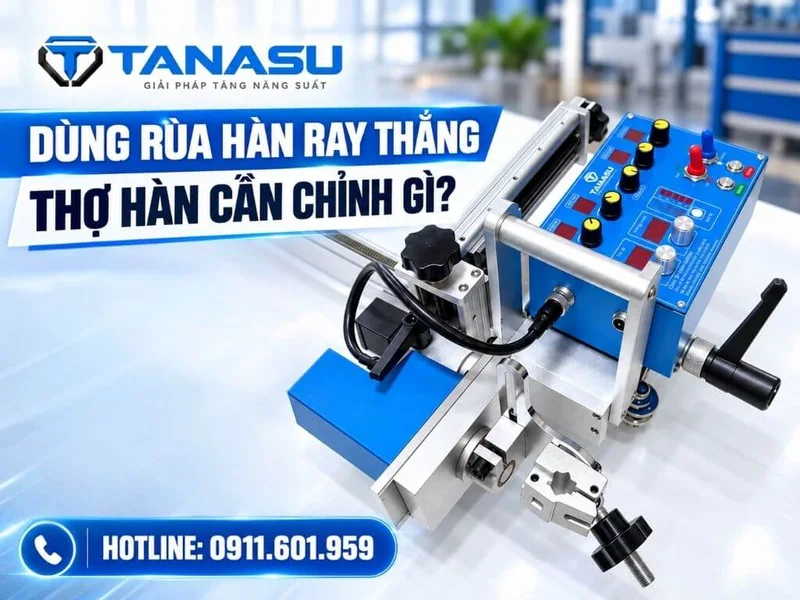
Nhiều xưởng khi mới sử dụng rùa hàn ray thẳng thường nghĩ rằng chỉ cần gá máy lên ray, cài tốc độ rồi cho chạy là thiết bị sẽ tự xử lý toàn bộ đường hàn. Thực tế, rùa chủ yếu đảm nhiệm phần mang mỏ di chuyển theo tuyến đã được căn trước.

Thợ Hàn Cần Chỉnh Gì Khi Dùng Rùa Hàn Ray Thẳng?
Để biết Thợ hàn cần chỉnh gì khi dùng rùa hàn ray thẳng, cần xem các phần chính như tuyến ray, vị trí và góc mỏ, bó cáp, tốc độ di chuyển và bộ lắc nếu có.
Thiết bị giúp giảm việc phải tự rê mỏ bằng tay, nhưng người vận hành vẫn cần căn chỉnh, cài đặt và theo dõi trong quá trình hàn.
Tại Sao Rùa Hàn Tự Động Vẫn Cần Người Thợ Căn Chỉnh?
Rùa hàn ray thẳng giúp thân máy mang mỏ di chuyển theo tuyến ray với tốc độ đã cài đặt. Nhờ đó, người thợ không phải tự đưa mỏ bằng tay trên toàn bộ chiều dài đường hàn và có thể giảm sự phụ thuộc vào thao tác rê mỏ thủ công.
Tuy nhiên, với các cấu hình cơ bản không có cảm biến dò đường hàn, máy không tự nhận biết được rãnh đang lệch, khe hở giữa hai phôi đang thay đổi hay vị trí mỏ có còn đúng tâm hay không. Rùa vẫn tiếp tục di chuyển theo tuyến ray và các thông số đã được cài trước.
Vì vậy, với các cấu hình cơ bản, rùa hàn chủ yếu thực hiện phần di chuyển theo thiết lập có sẵn. Việc nhận biết sai lệch và quyết định khi nào cần điều chỉnh vẫn thuộc về người vận hành.
Trước Khi Hàn, Người Thợ Cần Chuẩn Bị Những Gì?
Trước khi hàn, nếu muốn biết Thợ hàn cần chỉnh gì khi dùng rùa hàn ray thẳng, người vận hành nên bắt đầu từ ba phần chính gồm tuyến ray, vị trí mỏ và cách bố trí bó cáp.

Trước Khi Hàn, Người Thợ Cần Chuẩn Bị Những Gì?
Đây là những yếu tố ảnh hưởng trực tiếp đến việc đầu mỏ có giữ đúng vùng cần hàn khi rùa di chuyển hay không.
Tuyến Ray Cần Được Đặt Và Căn Chỉnh Ra Sao?
Tuyến ray cần được đặt sao cho khoảng cách giữa ray và đường hàn được giữ ổn định trên toàn bộ hành trình. Nếu khoảng cách này thay đổi dần, đầu mỏ cũng có thể lệch theo khi thân rùa di chuyển.
Người vận hành nên kiểm tra khoảng cách tại nhiều vị trí dọc theo đường chạy, đặc biệt ở đầu, giữa, cuối hành trình và các điểm nối ray nếu có. Không nên chỉ căn ray tại một vị trí rồi cho rằng toàn bộ tuyến đã đúng.
Sau khi ray được căn phù hợp, cần cố định ray theo đúng cơ cấu giữ của thiết bị. Nếu dùng nhiều đoạn ray nối tiếp, vị trí tiếp giáp cần được căn để thân rùa có thể đi qua ổn định, không tạo bậc hoặc làm thay đổi hướng chạy.
Vị Trí Và Góc Đặt Của Mỏ Hàn Được Thiết Lập Thế Nào?
Sau khi lắp rùa lên ray, người thợ cần đưa đầu mỏ vào đúng vị trí của mối nối. Cụm chỉnh mỏ được dùng để điều chỉnh mỏ lên, xuống, ra hoặc vào cho tới khi đầu dây nằm đúng vùng cần hàn.
Góc mỏ cũng phải phù hợp với loại mối nối, tư thế hàn và quy trình đang sử dụng. Không nên áp dụng một góc cố định cho tất cả các công việc vì mối hàn góc, mối hàn giáp mối và các dạng rãnh khác nhau có cách căn mỏ khác nhau.
Sau khi căn xong, các điểm khóa cần được siết chắc để cụm gá không tự thay đổi vị trí trong quá trình rùa di chuyển. Cũng không nên để tay gá mỏ vươn quá xa nếu không cần thiết vì phần vươn dài có thể làm cụm gá kém cứng vững hơn.
Bó Cáp Mỏ Hàn Cần Được Bố Trí Ra Sao?
Bó cáp có thể tạo lực kéo lên thân rùa và cụm gá nếu bị căng, xoắn hoặc mắc vào kết cấu. Khi lực kéo thay đổi trong lúc máy chạy, vị trí mỏ cũng có thể bị ảnh hưởng.
Vì vậy, người vận hành nên bố trí cáp có đủ độ chùng và tránh để cáp mắc vào cạnh thép, gân tăng cứng hoặc đồ gá. Với hành trình dài, có thể sử dụng giá đỡ, móc treo hoặc cách dẫn cáp phù hợp để giảm lực kéo lên thân máy.
Bố trí bó cáp cũng cần được kiểm tra trong lúc chạy thử không hàn, vì cáp có thể ổn ở đầu hành trình nhưng bắt đầu căng hoặc vướng khi rùa đi xa hơn.
Bộ Điều Khiển Yêu Cầu Thợ Cài Đặt Những Thông Số Nào?
Khi tìm hiểu Thợ hàn cần chỉnh gì khi dùng rùa hàn ray thẳng, phần bộ điều khiển là nội dung không nên bỏ qua. Sau khi tuyến ray, mỏ và bó cáp đã được bố trí phù hợp, người vận hành chuyển sang cài đặt trên bộ điều khiển.

Bộ Điều Khiển Yêu Cầu Thợ Cài Đặt Những Thông Số Nào?
Các thông số chính gồm tốc độ di chuyển và thông số lắc mỏ nếu cấu hình thiết bị có hỗ trợ, không nên điều chỉnh theo cảm tính mà cần dựa vào công việc thực tế và quy trình hàn đang sử dụng.
Tốc Độ Di Chuyển Của Rùa Cần Phối Hợp Thế Nào?
Tốc độ di chuyển là một trong những thông số ảnh hưởng đến nhiệt đầu vào và lượng kim loại đắp trên một đơn vị chiều dài. Khi tốc độ thay đổi, hình dạng đường hàn và mức độ điền đầy cũng có thể thay đổi theo.
Với máy hàn MIG/MAG, tốc độ rùa cần được phối hợp với dòng điện, điện áp, tốc độ cấp dây, loại mối nối và điều kiện hàn thực tế. Không có một mức tốc độ cố định dùng chung cho mọi loại phôi.
Nếu tốc độ không phù hợp, đường hàn có thể thay đổi về bề rộng, chiều cao hoặc mức độ điền đầy. Vì vậy, người vận hành nên dựa vào quy trình của xưởng hoặc kết quả hàn thử để chọn mức phù hợp thay vì chỉ tăng hoặc giảm tốc độ theo cảm giác.
Thông Số Lắc Mỏ Được Cài Đặt Ra Sao?
Không phải công việc nào cũng cần lắc mỏ. Nếu đường hàn không yêu cầu đầu mỏ quét qua lại, có thể để mỏ chạy thẳng theo tuyến ray nếu cấu hình thiết bị hỗ trợ.
Khi công việc cần bộ lắc, người vận hành có thể phải cài biên độ, tốc độ lắc, tâm lắc và thời gian dừng ở hai mép nếu bộ điều khiển có các chức năng này. Biên độ cần được chỉnh sao cho đầu mỏ quét đúng vùng cần hàn mà không vượt quá phạm vi của mối nối.
Tâm lắc cần được căn phù hợp để vùng quét không bị lệch sang một phía. Thời gian dừng ở hai mép có thể làm thay đổi lượng nhiệt và kim loại đắp tại hai bên, nhưng không nên hiểu rằng chỉ cần tăng thời gian dừng là có thể loại bỏ hoàn toàn lỗi lẹm cạnh.
Các thông số của bộ lắc vẫn cần được phối hợp với tốc độ di chuyển, dòng điện, điện áp và quy trình hàn đang áp dụng.
Trong Quá Trình Rùa Đang Chạy, Thợ Cần Theo Dõi Gì?
Ngoài phần căn chỉnh ban đầu, Thợ hàn cần chỉnh gì khi dùng rùa hàn ray thẳng còn phụ thuộc vào những thay đổi phát sinh khi máy bắt đầu di chuyển. Trước khi bật hồ quang, nên cho rùa chạy thử không hàn trên toàn bộ hành trình.
Mục đích là kiểm tra tuyến ray, vị trí mỏ, hoạt động của bộ lắc nếu có và cách bó cáp di chuyển theo thân máy. Trong lúc chạy thử, người vận hành nên quan sát xem đầu mỏ có giữ đúng vị trí so với đường hàn hay không.

Trong Quá Trình Rùa Đang Chạy, Thợ Cần Theo Dõi Gì?
Nếu mỏ đúng ở đầu hành trình nhưng càng chạy càng lệch, cần kiểm tra lại tuyến ray, vị trí phôi hoặc cụm gá mỏ. Nếu bó cáp bắt đầu căng hoặc mắc vào kết cấu, cần bố trí lại trước khi hàn.
Sau khi bắt đầu hàn, người thợ vẫn cần theo dõi vị trí mỏ, tình trạng bó cáp, độ ổn định của bộ lắc và các dấu hiệu bất thường trong quá trình làm việc. Không nên cho rằng rùa đã chạy thì có thể để thiết bị làm việc mà không giám sát.
Nếu phát hiện đầu mỏ lệch khỏi vùng cần hàn, cụm gá bị rung hoặc lỏng, bó cáp bị kéo căng, bộ lắc chạy không đều hoặc thân rùa chuyển động bất thường, nên dừng lại và kiểm tra trước khi tiếp tục.
Âm thanh hồ quang có thể được dùng như một dấu hiệu phụ, nhưng không nên chỉ dựa vào âm thanh để đánh giá. Cần kết hợp quan sát vùng hàn, thông số trên máy và tình trạng chuyển động của thiết bị.
Câu Hỏi Thường Gặp Về Vận Hành Rùa Hàn Ray Thẳng
Khi tổng hợp lại Thợ hàn cần chỉnh gì khi dùng rùa hàn ray thẳng, nhiều người thường thắc mắc thêm về khả năng tự bù trừ của máy và việc có nên chỉnh mỏ trực tiếp trong lúc hồ quang đang cháy hay không.
Máy Có Tự Bù Trừ Khi Khe Hở Rãnh Hàn Bị Thay Đổi Không?
Với các cấu hình rùa hàn GÁ HÀN SÀI GÒN cơ bản không có cảm biến dò đường hàn, máy không tự nhận biết khe hở giữa hai phôi đang rộng hơn hay hẹp hơn. Rùa vẫn tiếp tục di chuyển theo tuyến ray và các thông số đã được cài trước.
Nếu khe hở thay đổi đáng kể, vùng cần hàn thực tế có thể không còn giống với vị trí đã căn ban đầu. Khi đó, người vận hành nên dừng lại, đánh giá tình trạng thực tế và xử lý theo quy trình hàn của chi tiết đang làm.
Không nên mặc định máy sẽ tự tăng biên độ lắc, giảm tốc độ hoặc tự đưa mỏ trở lại tâm khi khe hở thay đổi.
Có Được Dùng Tay Chỉnh Mỏ Hàn Khi Hồ Quang Đang Cháy Không?
Không nên dùng tay chỉnh trực tiếp cụm gá mỏ khi rùa đang di chuyển và hồ quang đang cháy. Việc tác động vào cụm gá trong lúc máy đang chạy có thể làm mỏ thay đổi vị trí đột ngột hoặc tăng nguy cơ va chạm với phôi và đồ gá.
Nếu phát hiện mỏ sai vị trí, nên dừng chuyển động và hồ quang, đưa thiết bị về trạng thái an toàn rồi mới căn chỉnh lại. Sau khi thay đổi vị trí mỏ, nếu sự điều chỉnh có thể ảnh hưởng đến đường chạy, nên cho rùa chạy thử lại trước khi tiếp tục hàn.
Tổng Kết
Thợ hàn cần chỉnh gì khi dùng rùa hàn ray thẳng không chỉ nằm ở tốc độ di chuyển. Người vận hành còn phải căn tuyến ray, chỉnh vị trí và góc mỏ, bố trí bó cáp, cài bộ lắc nếu có và kiểm tra đường chạy trước khi bật hồ quang.
Khi máy làm việc, người thợ tiếp tục theo dõi vị trí mỏ và tình trạng của thiết bị để phát hiện sai lệch kịp thời.

Nếu phát hiện mỏ lệch, cáp bị kéo, bộ lắc hoạt động không ổn định hoặc cụm gá thay đổi vị trí, nên dừng lại kiểm tra thay vì tiếp tục chỉnh trực tiếp khi máy đang chạy.
Có thể hiểu đơn giản: rùa hàn ray thẳng đảm nhiệm phần di chuyển mỏ theo tuyến đã thiết lập, còn người thợ vẫn chịu trách nhiệm căn chỉnh, cài đặt và giám sát quá trình hàn.
Hotline/Zalo: 093.801.1959
Website: gahan.vn