Trong các xưởng cơ khí, nhiều đường hàn có chiều dài lớn hoặc phải thực hiện lặp lại nhiều lần trên dầm, ống, bồn và các chi tiết tròn. Nếu hoàn toàn dựa vào thao tác đưa mỏ bằng tay, người thợ phải duy trì vị trí mỏ và tốc độ di chuyển trong thời gian dài, đặc biệt ở những công việc có hành trình lớn.

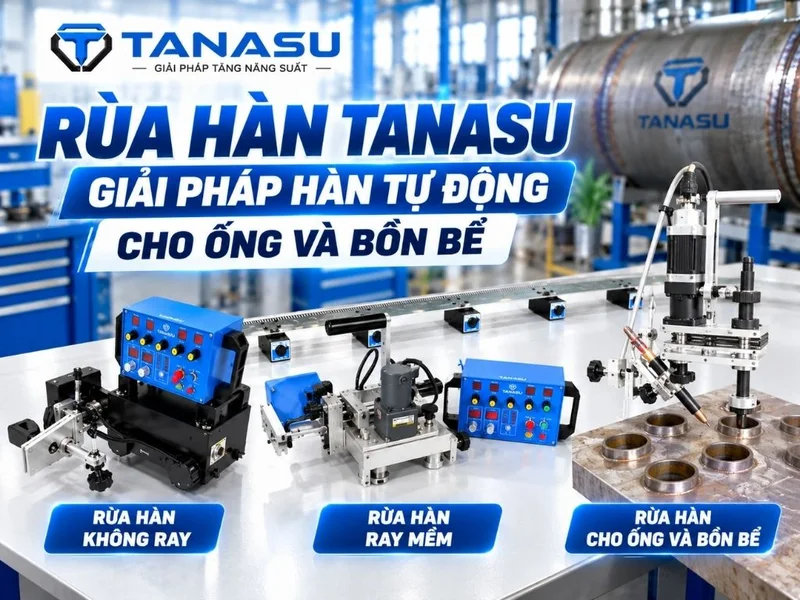
Rùa Hàn GÁ HÀN SÀI GÒN Giải Pháp Hàn Tự Động Cho Ống Và Bồn Bể
Rùa hàn GÁ HÀN SÀI GÒN được sử dụng để hỗ trợ mang mỏ di chuyển theo tuyến đã thiết lập. Tùy từng dạng phôi và công việc, máy có thể chạy trên ray thẳng, ray mềm, bám trực tiếp lên bề mặt ống hoặc sử dụng một cơ cấu riêng để thực hiện đường hàn vòng.
Điểm quan trọng là không có một loại rùa hàn phù hợp với mọi công việc. Dầm thẳng, bồn cong, đường ống và mặt sàng có hình dạng khác nhau nên cách dẫn hướng của thiết bị cũng cần thay đổi.
Bài viết dưới đây giúp xưởng hiểu rõ các dòng rùa hàn GÁ HÀN SÀI GÒN, cách chúng hoạt động và những tiêu chí cần xem xét trước khi lựa chọn.
Rùa Hàn Là Thiết Bị Gì Và Hoạt Động Ra Sao?
Rùa hàn là thiết bị hỗ trợ gá mỏ và đưa mỏ di chuyển theo một tuyến xác định với tốc độ được cài đặt trước.
Tùy cấu hình, thân rùa có thể đi theo ray, bám trực tiếp lên bề mặt phôi hoặc sử dụng một cơ cấu định tâm riêng. Mục tiêu chính là giảm phần thao tác phải đưa mỏ hoàn toàn bằng tay và giúp chuyển động của mỏ ổn định hơn trong những công việc phù hợp.

Rùa hàn – thiết bị hỗ trợ phôi hàn
Quá trình sử dụng thường gồm ba phần chính.
Đầu tiên là xác định đường chạy. Với rùa hàn ray thẳng hoặc ray mềm, người vận hành cần lắp và căn ray theo vị trí đường hàn. Với rùa bám từ, máy di chuyển trực tiếp trên bề mặt phôi nếu khả năng bám từ và độ cong phù hợp.
Tiếp theo là căn vị trí mỏ hàn. Người thợ điều chỉnh cụm gá để đầu mỏ nằm đúng vùng cần hàn, đồng thời thiết lập góc mỏ theo loại mối nối và quy trình đang sử dụng.
Cuối cùng là cài tốc độ di chuyển và các thông số liên quan. Nếu máy có bộ lắc, người vận hành cần cài thêm phạm vi lắc và tốc độ lắc phù hợp với công việc.
Rùa hàn chỉ đảm nhiệm phần chuyển động cơ khí của mỏ. Chất lượng mối hàn vẫn phụ thuộc vào nhiều yếu tố khác như dòng điện, điện áp, tốc độ cấp dây, vật liệu, cách gá phôi và quy trình hàn.
Rùa Hàn GÁ HÀN SÀI GÒN Có Những Dòng Thiết Bị Nào Cho Hàn Ống, Bồn?
Theo nhóm sản phẩm đang được đề cập, GÁ HÀN SÀI GÒN có các dòng rùa hàn phục vụ những dạng phôi và điều kiện làm việc khác nhau, gồm rùa hàn ray mềm, rùa hàn ống không ray và rùa hàn ray thẳng.

Những Dòng Thiết Bị Cho Hàn Ống, Bồn Từ Rùa Hàn GÁ HÀN SÀI GÒN
Rùa Hàn Ray Mềm Dùng Cho Bồn Bể Cỡ Lớn Ra Sao?
Rùa hàn ray mềm được dùng khi cần tạo tuyến dẫn hướng trên những bề mặt cong như bồn, silo hoặc thân trụ.
Khác với ray cứng, ray mềm có khả năng uốn theo bề mặt cong trong phạm vi phù hợp của hệ thống. Khi được căn và giữ đúng vị trí, ray đóng vai trò dẫn hướng để thân rùa di chuyển theo tuyến đã thiết lập.
Theo nội dung nguồn, cấu hình này được khuyến nghị cho những phôi có đường kính khoảng 1.m trở lên. Mốc này nên được xem là mức tham khảo của cấu hình ray mềm đang đề cập, không phải giới hạn bắt buộc cho tất cả các ứng dụng.
Ưu điểm của ray mềm là thân rùa có một tuyến chạy rõ ràng hơn trên hành trình dài. Tuy nhiên, ray vẫn cần được lắp đúng. Nếu tuyến ray bị lệch, điểm giữ không chắc hoặc bó cáp bị căng, vị trí mỏ vẫn có thể thay đổi.
Rùa Hàn Ống Không Ray Bám Trực Tiếp Lên Phôi Như Thế Nào?
Rùa hàn ống không ray không cần lắp tuyến ray riêng. Thân máy sử dụng các bánh xe có khả năng bám từ để di chuyển trực tiếp trên bề mặt thép phù hợp.
Theo cấu hình trong nguồn, máy có tốc độ di chuyển từ 0-700 mm/phút và được dùng cho các đường ống có đường kính tham khảo từ trên 150 mm, tùy điều kiện bề mặt và đúng model.
Ưu điểm của rùa không ray là giảm công đoạn lắp ray, phù hợp hơn trong một số vị trí thi công nơi ống đã được lắp cố định hoặc không thuận tiện để đặt ray.
Tuy nhiên, khả năng làm việc phụ thuộc nhiều vào vật liệu, độ cong, tình trạng bề mặt và cách bố trí bó cáp. Vì vậy, không nên mặc định rằng chỉ cần đặt máy lên ống là có thể chạy ngay.
Rùa Hàn Bên Trong Ống Hoạt Động Thế Nào?
Rùa hàn bên trong ống có cơ chế khác với rùa chạy ray hoặc rùa bám từ. Theo nguồn, thiết bị sử dụng cụm định tâm cho các ống có đường kính khoảng 28-76 mm. Sau khi được định vị, mỏ hàn quay quanh khu vực tiếp giáp giữa đầu ống và mặt sàng để tạo đường hàn vòng.
Cấu hình này phù hợp với các công việc cần hàn vòng tại vị trí đầu ống, chẳng hạn những cụm có nhiều ống bố trí trên mặt sàng.
Điểm quan trọng khi lựa chọn là phải kiểm tra kích thước ống thực tế, kiểu gá và phạm vi làm việc của đúng model.
Ứng Dụng Của Rùa Hàn Tại Xưởng Cơ Khí Là Gì?
Các dòng rùa hàn GÁ HÀN SÀI GÒN có thể được xem xét cho nhiều nhóm công việc khác nhau trong cơ khí chế tạo.

Ứng Dụng Của Rùa Hàn Tại Xưởng Cơ Khí
Với dầm thép hoặc đường hàn dài trên tấm phẳng, rùa ray thẳng giúp tạo một tuyến di chuyển rõ ràng cho mỏ. Nếu quy trình cần đầu mỏ quét sang hai bên, có thể sử dụng cấu hình có bộ lắc.
Với bồn hoặc thân trụ có bề mặt cong lớn, rùa ray mềm giúp tạo tuyến dẫn hướng theo độ cong của phôi.
Với các đường ống thép không tiện quay hoặc đã được lắp cố định, rùa bám từ có thể giúp giảm công đoạn lắp ray nếu bề mặt đủ khả năng bám.
Rùa hai mỏ phù hợp với một số dạng kết cấu có hai đường hàn song song, còn dòng mặt sàng phục vụ những công việc hàn vòng tại vị trí đầu ống.
Như vậy, thay vì chọn rùa hàn chỉ theo tên sản phẩm, xưởng nên xuất phát từ hình dạng phôi và đường hàn cần thực hiện.
Tiêu Chí Nào Để Chọn Mua Rùa Hàn Phù Hợp?
Có bốn nhóm yếu tố nên kiểm tra trước khi chọn máy.
Thứ nhất là hình dạng phôi. Với đường hàn thẳng, rùa ray thẳng thường dễ triển khai. Với bề mặt cong lớn, ray mềm có thể phù hợp hơn. Với ống thép cố định và bề mặt bám từ phù hợp, rùa không ray là một phương án đáng cân nhắc.

Tiêu Chí Để Chọn Mua Rùa Hàn Phù Hợp Cho Xưởng
Thứ hai là vật liệu và bề mặt phôi. Rùa hàn hoặc đế từ chỉ làm việc tốt khi bề mặt có khả năng bám từ phù hợp. Với inox hoặc các bề mặt có mức bám từ thấp, cần kiểm tra thực tế trước khi dùng. Một số cấu hình ray mềm có thể dùng chân hút chân không nếu hệ thống hỗ trợ.
Thứ ba là loại mối nối và vùng cần hàn. Nếu quy trình cần mỏ dao động ngang, có thể cân nhắc bộ lắc. Tuy nhiên, bộ lắc không tự bảo đảm chất lượng mối hàn và không phải lúc nào cũng cần thiết.
Thứ tư là số đường hàn cần thực hiện. Với một số chi tiết có hai đường hàn song song, rùa hai mỏ có thể giúp thực hiện đồng thời nếu nguồn hàn và quy trình cho phép.
Ngoài bốn yếu tố trên, xưởng cũng nên xem xét chiều dài đường hàn, vị trí thi công, không gian đặt máy và cách bố trí bó cáp.
Khi Nào Nên Chọn Rùa Hàn Có Bộ Lắc Mỏ?
Bộ lắc phù hợp khi công việc cần đầu mỏ quét qua lại theo chiều ngang thay vì chỉ chạy theo một đường thẳng. Người vận hành có thể điều chỉnh phạm vi và tốc độ lắc trong giới hạn của đúng bộ điều khiển. Với một số cấu hình, còn có thể cài thời gian dừng ở hai mép.

Nên Chọn Rùa Hàn Có Bộ Lắc Mỏ
Thời gian dừng ở mép có thể ảnh hưởng đến lượng nhiệt và lượng kim loại đắp tại hai bên, nhưng không nên hiểu rằng tăng thời gian dừng sẽ tự động loại bỏ lẹm cạnh hoặc bảo đảm độ ngấu. Các thông số lắc vẫn cần được phối hợp với tốc độ di chuyển, dòng điện, điện áp và quy trình hàn đang sử dụng.
Rùa Hàn Có Kết Hợp Với TIG Hoặc Laser Được Không?
Điều này phụ thuộc vào đúng cấu hình. Về nguyên lý, rùa hàn đảm nhiệm phần mang mỏ và tạo chuyển động. Vì vậy, một số hệ thống có thể được xem xét để sử dụng với mỏ TIG hoặc đầu hàn khác nếu cụm gá phù hợp.
Với máy hàn TIG, cần kiểm tra kích thước mỏ, vị trí gá và khoảng cách điện cực với phôi.
Với máy hàn Laser, cần xem xét kỹ hơn về kích thước và khối lượng đầu hàn, ngàm gá, khoảng cách làm việc, đường đi của cáp và yêu cầu an toàn của hệ thống.
Không nên mặc định rằng mọi mỏ TIG hoặc đầu laser đều có thể gá trực tiếp lên mọi model rùa hàn GÁ HÀN SÀI GÒN.
Mua Rùa Hàn GÁ HÀN SÀI GÒN Ở Đâu Và Cần Chuẩn Bị Thông Tin Gì?
Để chọn đúng cấu hình, xưởng nên cung cấp càng rõ điều kiện làm việc thực tế càng tốt.
Những thông tin nên chuẩn bị gồm vật liệu phôi, kích thước và hình dạng chi tiết, chiều dài đường hàn, phương pháp hàn, loại mỏ đang sử dụng và vị trí thi công.
Nếu có hình ảnh hoặc video phôi thực tế, việc đánh giá loại rùa phù hợp sẽ dễ hơn.
Với những model có chế độ chạy thử không hàn, xưởng cũng nên sử dụng chế độ này để kiểm tra đường chạy, vị trí mỏ và bó cáp trước khi bật hồ quang.
Những Câu Hỏi Thường Gặp Khi Dùng Rùa Hàn
Rùa Hàn Có Thể Thay Hoàn Toàn Người Thợ Không?
Rùa hàn giúp thực hiện phần di chuyển của mỏ, nhưng người vận hành vẫn cần căn ray hoặc kiểm tra khả năng bám của máy, căn mỏ, bố trí cáp, cài thông số và theo dõi trong quá trình hàn.
Nếu mỏ lệch, cáp bị căng hoặc thân máy chuyển động bất thường, cần dừng lại kiểm tra thay vì tiếp tục để máy chạy.
Có Cần Chạy Thử Trước Khi Hàn Không?
Nếu đúng model có chế độ chạy thử không hàn, nên sử dụng trước khi bật hồ quang.
Chạy thử giúp kiểm tra đường đi của mỏ, tình trạng ray, bó cáp, các điểm nối và hoạt động của bộ lắc nếu có.
Với rùa không ray, quá trình này cũng giúp người vận hành quan sát khả năng bám và hướng di chuyển trên phôi.
Khi Nào Xưởng Nên Đầu Tư Rùa Hàn GÁ HÀN SÀI GÒN?
Rùa hàn phù hợp với những công việc có đường hàn dài, thao tác lặp lại nhiều hoặc cần giảm phần đưa mỏ hoàn toàn bằng tay.
Thiết bị cũng đáng cân nhắc khi xưởng muốn tạo một quy trình vận hành rõ ràng hơn cho những công việc thường xuyên lặp lại trên cùng dạng phôi.
Tuy nhiên, hiệu quả đầu tư không nên đánh giá chỉ dựa trên việc máy có thể chạy tự động. Xưởng cần xem loại sản phẩm đang làm, tần suất sử dụng, thời gian gá, số lượng đường hàn và mức độ phù hợp của thiết bị với phôi thực tế.
Tổng Kết
Rùa hàn GÁ HÀN SÀI GÒN gồm nhiều cấu hình phục vụ các dạng công việc khác nhau. Rùa hàn ray thẳng phù hợp với đường hàn dài trên bề mặt tương đối thẳng; ray mềm phù hợp hơn với những bề mặt cong lớn; rùa không ray mang lại tính cơ động trên các phôi có khả năng bám từ phù hợp; rùa hai mỏ phục vụ một số đường hàn song song; còn rùa mặt sàng dùng cho các đường hàn vòng tại đầu ống.

Rùa Hàn Ống GÁ HÀN SÀI GÒN Cho Xưởng Cơ Khí
Không nên chọn máy chỉ dựa vào tên gọi hoặc một thông số riêng lẻ. Vật liệu, kích thước phôi, đường hàn, phương pháp hàn, bó cáp và vị trí thi công đều cần được xem xét cùng nhau.
Nếu chưa xác định được cấu hình phù hợp, xưởng có thể gửi hình ảnh phôi, kích thước và phương pháp hàn đang sử dụng để GÁ HÀN SÀI GÒN kiểm tra trước khi lựa chọn thiết bị.
GÁ HÀN SÀI GÒN
Hotline/Zalo: 093.801.1959
Website: gahan.vn